Artykuł sponsorowany
Jak dobrać warstwę pośrednią do stali nierdzewnej przed galwanizacją
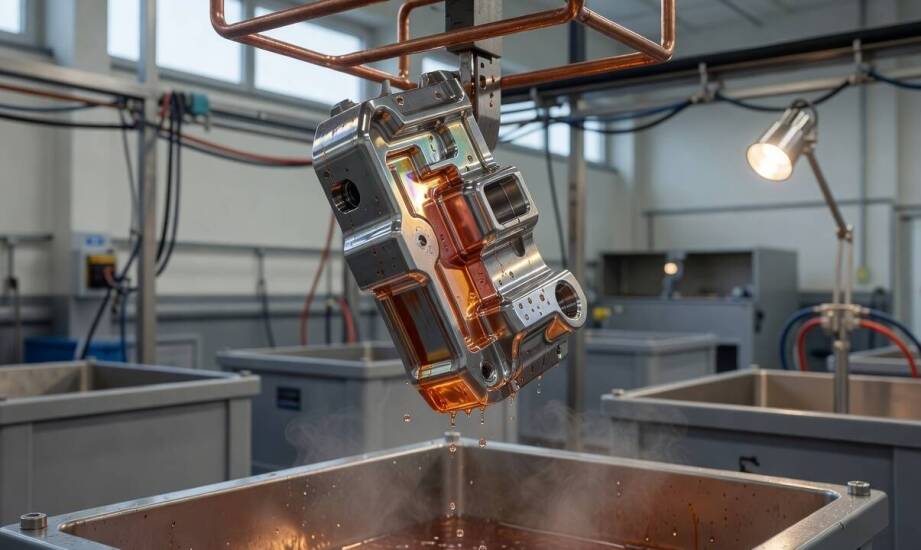
Gdy korpus zaworu przemysłowego wykonany ze stali nierdzewnej trafia do kontroli po pierwszej próbie nałożenia powłoki galwanicznej, nierzadko wykazuje poważne mankamenty. Powierzchnia w niektórych obszarach traci przyczepność i łuszczy się, podczas gdy w innych miejscach pozostaje stabilna. Zjawisko to eliminuje detal z dalszego wykorzystania w wymagających środowiskach, takich jak rurociągi pod wysokim ciśnieniem czy instalacje chemiczne. Taka sytuacja niemal zawsze wynika z niewłaściwego przygotowania podłoża przed procesem osadzania. Brak odpowiedniego bufora sprawia, że metal bazowy nie potrafi trwale związać się z docelową warstwą ochronną.
Przeczytaj również: Na czym polegają ubezpieczenia rentowe w Niemczech?
Rola warstwy pośredniej w wyrównywaniu reakcji podłoża
Warstwa pośrednia wyrównuje reakcję podłoża i przygotowuje materiał do kolejnego osadzania. Stal nierdzewna pokrywa się naturalną, bardzo szczelną pasywną warstwą tlenków bogatych w chrom. Taka bariera z jednej strony chroni stop przed korozją, ale z drugiej utrudnia bezpośrednią przyczepność docelowych powłok galwanicznych. Proces powlekania wymaga odsłonięcia czystej struktury krystalicznej metalu.
Przeczytaj również: Jakie są różnice między regałami stacjonarnymi a przesuwanymi w kontekście archiwizacji?
Mechaniczne przygotowanie powierzchni rozwiązuje ten problem techniczny. Odpowiednio przeprowadzone szkiełkowanie stali nierdzewnej przy pomocy mikrokulek szklanych zdejmuje zanieczyszczenia i likwiduje twarde przebarwienia po spawaniu. W przeciwieństwie do śrutowania staliwem, szkło nie pozostawia na powierzchni wtrąceń żelaza. Proces ten tworzy równomierne naprężenia ściskające, które zauważalnie wzmacniają wierzchnią strukturę materiału. Zmiana frakcji użytego ścierniwa oraz regulacja ciśnienia roboczego pozwala dostosować chropowatość detalu do wymagań dalszego procesu galwanicznego. Uzyskana w ten sposób czysta powierzchnia zapewnia stabilną reakcję z kąpielą chemiczną. Aktywacja, realizowana najczęściej poprzez głębokie trawienie kwasem, uzupełnia ten etap i zwiększa zdolność metalu do trwałego wiązania z pierwszą warstwą galwaniczną.
Przeczytaj również: Jakie wyzwania stawia przed nami rozwój technologii w dziedzinie automatyki przemysłowej?
Sygnały technologiczne jasno wskazują na konieczność zastosowania podkładu. Należą do nich miejscowe pęcherze pod powłoką, nierównomierne pokrycie trudnodostępnych miejsc oraz słaby rezultat osadzania obserwowany na próbkach testowych. Pominięcie tej fazy sprawia, że detal wykazuje bardzo słabą przyczepność finalnej powłoki w docelowych warunkach eksploatacji. Nawet niewielkie naprężenia mechaniczne potrafią wtedy doprowadzić do oderwania powłoki od stalowego rdzenia.
Miedziowanie i niklowanie jako metody budowy warstwy pośredniej
Miedziowanie i niklowanie to dwie podstawowe techniki budowy warstwy pośredniej na trudnych stopach. Nakładanie miedzi w specjalistycznych kąpielach alkalicznych sprawdza się bezpośrednio na elementach ze stali nierdzewnej. Taki zabieg wyraźnie poprawia przyczepność docelowych warstw zewnętrznych, w tym cyny, złota czy finalnego niklu. Warstwa miedzi działa jak elastyczny bufor, który przejmuje część naprężeń termicznych powstających między twardym podłożem a zewnętrzną powłoką.
Cienkie wstępne niklowanie zapewnia z kolei solidną bazę pod właściwe powłoki dekoracyjne oraz silnie ochronne. Rozwiązanie to sprawdza się zwłaszcza w projektach wymagających podwyższonej odporności korozyjnej oraz mechanicznej. Praktyka technologiczna firmy Elbit dowodzi, że oba te procesy funkcjonują jako stabilny podkład przed finalnym osadzaniem, pod warunkiem rygorystycznej kontroli parametrów kąpieli. Wybór konkretnego metalu zależy od docelowego środowiska pracy oraz współczynnika rozszerzalności cieplnej.
Brak warstwy pośredniej lub nałożenie zbyt cienkiej powłoki szybko obnaża wady całego procesu produkcyjnego. Problemy ujawniają się najczęściej pod postacią głębokiej delaminacji, przyspieszonej korozji podpowłokowej oraz utraty parametrów technicznych detalu. Wymagania wobec sekwencji technologicznej rosną w przypadku strategicznych sektorów przemysłu. Motoryzacja wymusza utrzymanie całkowitej szczelności powłoki w warunkach ciągłych drgań, uderzeń i skoków temperatur. Lotnictwo kładzie nacisk na minimalną masę warstwy przy maksymalnej ochronie elementów narażonych na tarcie. Energetyka oczekuje wieloletniej stabilności podzespołów zanurzonych w agresywnych środowiskach chemicznych. Branża spożywcza wymusza natomiast tworzenie gładkich, nieporowatych powierzchni, które łatwo utrzymać w czystości i poddawać myciu pod ciśnieniem.
Właściwy dobór warstwy pośredniej wymaga kompleksowego uwzględnienia trzech czynników: konkretnego gatunku stali, docelowej funkcji detalu oraz specyfiki dalszych etapów technologicznych. Analiza składu stopu pozwala dopasować optymalną siłę aktywacji chemicznej przed nałożeniem podkładu. Zrozumienie fizycznych warunków pracy elementu decyduje o wyborze między plastycznym buforem miedzianym a znacznie twardszym podkładem z niklu. Dopiero precyzyjne zgranie tej cienkiej warstwy przejściowej z finalną powłoką zewnętrzną zapewnia pełną integralność, brak delaminacji i wieloletnią odporność korozyjną gotowego produktu. Prawidłowo zaplanowany proces nakładania bufora eliminuje ryzyko odrzuceń na etapie kontroli jakości i wydłuża bezawaryjną żywotność komponentów przemysłowych.
Kategorie artykułów
Polecane artykuły

Jak rozpocząć przygodę z nartami – najważniejsze wskazówki dla początkujących
Chcesz szybko i bezpiecznie zacząć jeździć na nartach? Zacznij od dobrego instruktora, właściwego sprzętu i prostych tras. To pozwoli Ci w kilka dni opanować hamowanie, skręty i korzystanie z wyciągów bez niepotrzebnego stresu. Poniżej znajdziesz konkretne wskazówki, które realnie przyspieszą naukę.

Jakie są oczekiwania klientów międzynarodowych wobec mięsa z głów wieprzowych?
Zainteresowanie mięsem z głów wieprzowych eksporterów rośnie na rynkach zagranicznych, co wynika z globalnych trendów konsumpcyjnych. Klienci międzynarodowi oczekują wysokiej jakości, świeżości oraz różnorodności oferty, dlatego eksporterzy muszą dostosować się do tych wymagań, aby utrzymać konkuren